
Muistutustiedot



Sep 16, 2026
Tasaisen ja tarkan vääntömomentin tuottava apteerausyksikkö on ero sen liitoksen välillä, joka kestää porausreikien vuosia, ja yhtä liitoksen välillä, joka epäonnistuu useita ajon jälkeen. Kun tai putkien liitännät tehdään liian pienellä vääntömomentilla, ei koskaan tiivistykotelon ja liitos voi löys syklisessä kuormituksessa. Kun vääntömomentti on liian suuri, kierteen juuret on ylikuormittaa, tiivistepinta voi rapistua tai kytkin voi antaa periksi. Kaikki, mitä laatuun keskittynyt apteerausyksiköiden valmistaja tekee – komponenttien työstyksestä tehdashyväksyntätestaukseen – juontaa juurensa tämän tasapainon säilyttämiseen.
Vääntömomentin tarkkuus on apteerausyksikön kriittisin yksittäinen tulos, ja se on ensimmäinen paikka, jossa valmistaja todistaa laatunsa. Yksikössä voi olla vankka runko, sileä hydrauliikka ja puhdas ohjausliitäntä, mutta jos sen ilmoittama momentti ei vastaa liitännässä todellisuudessa käytettyä momenttia, laitteisto ei sovellu käyttötarkoitukseensa.
Hyvät iskuyksikkömallit mittaavat vääntömomentin suoraan vääntömomentin reaktioreitille asennetuilla punnituskennoilla tai venymäantureilla. Vääntömomentin päättäminen hydraulipaineesta on arvompaa ja halfmpaa, mutta hydraulinen kitka, tiivisteiden kuluminen ja lämpötilan aiheuttavat paineen vääntömomentin muunnosrykelmän. Tarkkuudesta välittävä valmistaja määrittelee suoran havainnoinnin ja ohjee mekaanisen reitin niin, että anturi näkee vain todellisen reaktiomomentin.
Tarkka anturikin hyödyllinen vain silloin, kun ohjausjärjestelmä voi vaikuttaa. Suljetun siln ohjaus vertaa live-vääntömomenttilukemaa tavoitteeseen ja säätää hydraulivirtausta lähes reaaliajassa kuljettajan käytön oikeaan arvoon ilman ylitystä. Laadun validointia varten valmistajat suorittavat toistettavuuskokeita – tarkoitukseinen hyväksyntavoite on pitää vääntömomentin asetusarvo ±1 prosenttia useiden peräkkäisten syklien aikana. Jos yksikkö ei pysty toistamaan omaa vääntömomenttiaan koko työvuoron ajan, se ei suojaa premium-liitäntöjä tuotantojaksolla.
Suunnitteluvalinnat, jotka tuottavat tämän vakauden, näkyvät ruuvisessä kotelo- ja letkuliitosyksikössä: jäykkä momenttipää, koneistetut kiinnityspinnat ja hydraulipiiri, joka pitää painevasteen yhtenäisenä koko toiminta-alueen.
Standardit ja uusimukaisuus muokkaavat laadukkaan apteerausyksikön suunnittelua että dokumentaatiota. API 5CT kattaa kotelon ja letkun rungon, mukaan lukien liitännän suoritusvaatimukset, kun taas API 5B säätelee kierreelementtejä, mittausta ja mittatarkastusta. Öljykenttien putkipalvelua varten laitteita rakentava valmistaja suunnittelue yksikkö näiden asiakirjojen ympärille – ei markkinointikieleksi, vaan teknisesti panokseksi. Ohjausjärjestelmän tulee hyväksyä eri vääntö- ja kääntöikkunat kullekin liitäntään. Kiinnitysjärjestelmän tulee tarttua putken runkoa tai kytkintä varmistaatamatta. Datatulosteen on tuettava kirjaamista, jota API-käytäntö odottaa käyttölaitokselta.
API-asiakirjojen lisäksi luotettavat valmistajat ylläpitävät ISO 9001 -laatua ja kalibroivat vääntömomenttianturit ISO/IEC 17025 -käytäntöjen mukaisesti. Ne antavat myös asiakirjoja, jotka ostaja voi: kalibrointitodistus, rakenneosien materiaalitodistus ja ohjekirjan, jossa mainitaan suositeltu uudelleenkalibrointivälit. Tämän tieteenalan käytännön puoli on kuvattu kohdassa API 5CT -vaatimustenmukaisuus apteeraussorveille , jossa hahmotellaan, mitä laitetoimittajien tulee tulla sertifioidun laitoksen omanmukaisuuden tukemiseksi.
Apteerausyksikkö on tarkkuuskokoonpano, ei painava jakoavain. Sen vääntöpää, istukka, kiristysmuotit ja rungon osat ovat koneistettuja komponentteja, joilla on todelliset toleranssit. Jos valmistaja ei pysty pitämään näitä toleransseja, yksikkö näyttää vääntömomentin oikein anturissa, mutta epäjohdonmukaisesti liitännässä, jossa meistit tarttuvat kytkimeen.
Harkitse vääntömomenttipään leukojen yhdensuuntaista sulkemista. Jos pään kaksi puoliskoa eivät sulkeudu, muotin kosketuspaine vaihtelee kehän ympärillä ja kytkentä voi vääristyä meikin aikana. Harkitse samankeskisyyttä istukan keskipisteen ja liitoksen akselin välillä. Jos ne ovat pois päältä, yksikkö valitsea taivutuskuormituksen puhtaan vääntömomentin päälle. Kumpikaan virhe ei näy vääntömomentin näytössä.
Tästä järkevä vahvimmat apteerausyksiköiden valmistajat ovat myös työstökoneiden valmistajia. Kun valmistaja suunnittelue ja koneistaa omia komponenttejaan tarkkuus-CNC-en kierresorveilla, se ohjaa kokoleranssiputkia raakavalusta kokoonpanoen. sitä on myös suoraa tuotantotietoa: samat, jotka sen sorvien ongelmat vaikuttavat - kierteen kyljen vauriot, purvääristymät, ovat ovat ongelmia, ongelma apkkausyksikön on vältettävä luomasta valmiille liitoksille.
Apteerausyksikön laatu päätetään kolmessa kontrollioidussa prosessissa: kokoonpano, kalibrointi ja tehdashyväksyntätestaus. Ostaja voi etsiä.
Hydraulivoimayksikkö on koneen lihas. Ennen toimitusta valmistajat painetestaavat piirin kokon, 10–20 prosentin maksimikäyttöpainen yläpuolella, ja tarkastavat jokaisen liitoksen vuotojen varalta. Pumpun ja varoventtiilin asetukset on tämän ja lukittu, jotta yksikkö ei voi tehon tehon vääntömomenttia järjestelmälle on suunniteltu.
Jokainen momenttianturi ladataan sertifioitua referenssimomenttianturia tai kalibroitua momenttiavainta vasten, ja tuloksena saatu kalibrointikäyrä tallennetaan koneen ohjaimen. Kalibrointitodistus on itsenäinen asiakirja, ei rivi käsikirjassa. Se sisältää referenssilaitteen oman sertifikaattinumeron, kalibrointipäivämäärän ja mitatut arvot useissa vääntömomenttipisteessä.
Vakuuttavin laatutodistus live-testissä. Valmistajat suorittavat todellisia kotelo- tai letkunäytteitä täydellisesti täydennys- ja katkaisujaksojen kautta nimellisvääntömomentilla ja kirjaavat jokaisen liitoksen vääntömomentti-käännöskäyrät. Hyvässä testauskollassa valmistajan laaduntarkastaja pyrkii osoittamaan, että näyteprotokolla tavoitemomentin ilman ylitystä ja että liitäntä vastaa odotettuja valmiita mitta-arvoja, kuten erotus tai sijainti. Tehdasinsinöörit, jotka tarkastavat omia hyväksymismenettelyjään, löytävät hyödyllistä taustaa Tehokkaan vääntömomentin periaatteet ja käyttöedut .
Yksi sykli kysymys, että yksikkö voi toimia. Sata sykliä todistaa, että siihen voi luottaa. Laatuvalmistajat suorittavat kestävyystestejä, jotka simuloivat tuotantokäyttöä, mukaan lukien syklit täydellisellä nimellisvääntömomentilla, ja he keräävät tietoja näyttääkseen, kuinka käänteismomentti kehittyy hydraulijärjestelmän lämmetessä.
Tyypillinen vahvistusohjelma näyttää tältä:
| Vahvistuskohde | Tyypillinen käytäntö | Mitä se todistaa |
|---|---|---|
| Vääntömomenttianturin kalibrointi | Kuormituskenno on tarkastettu useissa kohdissa sertifioitua vääntömomenttianturia vastaan | Näytetyn vääntömomentin arvon tarkkuus |
| Hydraulinen painetesti | Täyspaineinen liotus plus 110 % ylikuormitusajo; silmämääräinen vuototarkastus | Järjestelmän eheys ja paineen vakaus |
| Täyden kuorman meikkitesti | API-kotelo- tai letkunäytteiden täydentäminen ja irrottaminen nimellisvääntömomentilla | Päästä päähän toiminnallinen suorituskyky |
| Toistettavuusajo | 50 - 100 peräkkäistä jaksoa samalla vääntömomenttitavoitteella ja tiedot kirjataan | Vakaus ja ajautuminen kuormitettuna |
Näiden ajojen tulokset eivät ole vain valmistajan sisäisen käyttöön. Kun ostaja saa tehtaan hyväksymisraportin, jossa on aikaleimatut vääntömomentti-käännöskäyrät, sillä on konkreettisia todisteita yksikön suorituskyvystä – ja vertailukohta, jonka perusteella yksikkö arvioida sen jälkeen, kun se on otettu käyttöön paikan päällä.
Laatu ei lopu, kun laite lähtee tehtaalta. Apteerausyksikköä käytetään pysyvän tietueen rakentamiseen jokaisesta kaatuvastayhteydestä, ja valmistajan ohjausjärjestelmän suunnittelu, kuinka luotettava tietue on.
Nykyiset yksiköt tallentavat jokaisen liitoksen vääntömomentin, käännökset ja ajan. He vertaavat jokaista tulostalmoituihin ikkunoihin, merkitsevät alueen ulkopuoliset arvot ja lukitsevat lisätoiminnot, käyttäjä tunnustaa ongelman. Järjestelmä tunnistaa, kuka suoritti liitoksen mikä, yhteystyyppi valittiin ja millä koneella. Tämä saumakohtainen historia on juuri sitä, mitä porausoperaattori tai putkipiha tarvitsee laatudokumentaatiota varten, joka seuraa merkkijonoa kaivopaikalle.
Suuren suorituskyvyn toiminnassa apkkaus on yksi asema suurempimassa ketjussa, joka sisältää myös kierteityksen, tarkastuksen ja kytkentäkokoonpanon. Kun valmistajat integroivat saman tietotekniikan kytkimen älykkääseen tuotantolinjaan, vääntömomentti- ja asentotiedot apteerausasemalta sitoa kytkimen sarjanumeroon, saadaan yksi jäljitettävä tietue koneistuksesta sulkeen kokoonpanoon.
Ennen sitoudut ostoyksikön ostoon, tarkista väitteet lyhyellä tarkastuksella. Pyydä vääntömomenttiantureiden kalibrointitodistusta ja tarkista, että ei pitäisi jäljitettäviin standardeihin ja viimeisimpiin päivämääriin. Pyydä tehtaan hyväksymisprotokollaa ja varsinaisista testitietoja sinulle tarjotusta laitteesta, ei yleisestä esitteestä. Katso yksikkö, joka toimii kuormitettuna – todellisessa kytkentänäytteessä – jos voit.
Tarkastuksen valmistuslattia. Pysyvätkö yksikön komponenttien valmistukseen käytettyjä työstökoneita ei toleranssit, jotka yksikkö itse lupaa? Valmistajan, joka luottaa omien kriittisten osien epäjohdonmukaiseen ulkoistettuun koneistukseen, on vaikeampi hallita laatua.
Lopuksi punnitse myynnin jälkeiset valmiudet. Apteerausyksikkö vaatii säännöllistä uudelleenkalibrointia, hydraulijärjestelmän varaosia ja nopeaa huoltoa, kun yksikkö on alhaalla. Valmistajan tekninen ja logistinen tuki on osa oston laatua. Jäsenneltyä menetelmäa laitteiden ohjausun varten tukiyksikön valintaohjeet kattaa tärkeimmät parametrit, joiden voit verrata ennen päätöksen käyttöä.
Apteerausyksikön laatu ei ole yksittäinen ominaisuus tai todistus seinällä. Se on vääntömomentin mittaustarkkuuden, kalibroinnin kurinalaisuuden, standardien katselun, yksikön omien osien tarkkuustyöstön, ohjatun kokoonpanon, todellisen testauksen ja tietojen jäljitettävyyden summa. Valmistaja, joka pystyy esittele kaikki seitsemän kerrosta – asiakirjoilla ja reaaliaikaisilla testeillä, ei lausunnoilla – antaa asiakkaille yhden asian, joka apteerausyksikön on toimitettava: varmuus siitä, jotta yhteys on sovitun mukaisesti täsmälleen suunnitellun .
Aiheeseen liittyviä tuotteita
 Malli: TYSK-630T Poraputki, nivel ja kytkentä sorvi
Koneessa on FANUC CNC -järjestelmä, jossa on vakaa käsittelytarkkuudet ja joustavat ohjelmointitoiminnot varmistaakseen, että käsitellyt osat täyttävät tiukat alan standardit. Suuri vääntömomentti ja raskaan kuorman rakenne kestää pitkäaikaista jatkuvaa työtä ja sillä on vahva kestävyys.
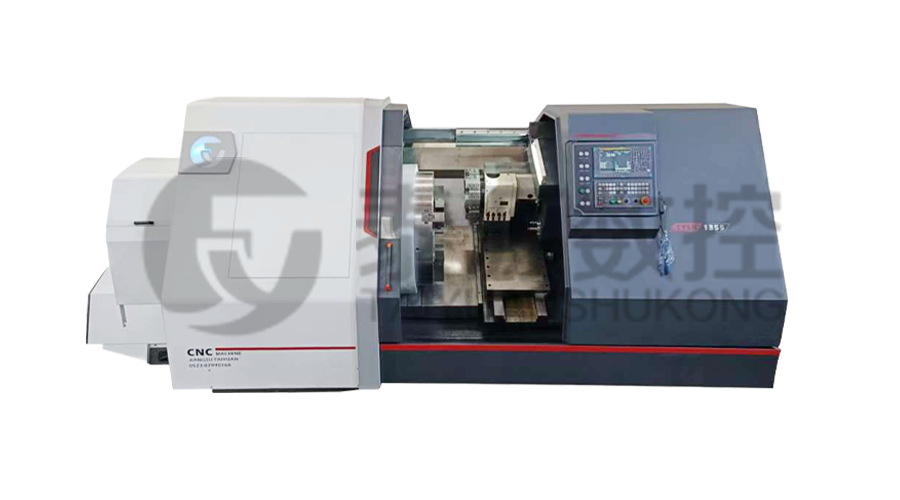 Malli: TYSK-1355 Öljyputken jalostussori
Kone ottaa käyttöön FANUC CNC -järjestelmän, jossa on vakaa käsittelytarkkuudet ja joustavat ohjelmointitoiminnot varmistaakseen, että käsitellyt osat täyttävät tiukat alan standardit. Suuri vääntömomentti ja raskaan kuorman rakenne kestää pitkäaikaista jatkuvaa työtä ja sillä on vahva kestävyys.
 Malli: TYSK-XQJ-550 Keskitaso ja iso ptfe -kalvo skiving Machine
Suunniteltu käsittelemään aihioita, joiden halkaisija on enintään 550 mm ja pituus enintään 1000 mm. Voimme myös räätälöidä käyttäjien tarpeiden mukaan. Ystävällinen muutosnopeus ja paksuus CNC:llä.
Sarja: TYSK-NKJ Ruuvaa kone/kotelo ja letkun kytkentä
Kone käyttää hydraulimoottoria, mekaanista kelluvaa mekanismia ja reaaliaikaista vääntömomentin tunnistusta, mukautuu materiaalin taipumiseen ja estää materiaalin muodonmuutoksia. Apukoneet on konfiguroitu auttamaan puoliautomaatiossa.
 Pitkät, raskaat materiaaliratkaisut Automaattinen lastaus- ja purkamismekanismi putken kierteelle
Erityinen joustava tukitila voi tehokkaasti vähentää työkappaleen taivutuksen vaikutusta käsittelyyn ja parantaa tuottoa. Tarkkaan yhteensopiva meidän putken kierteityssorvin kanssa.
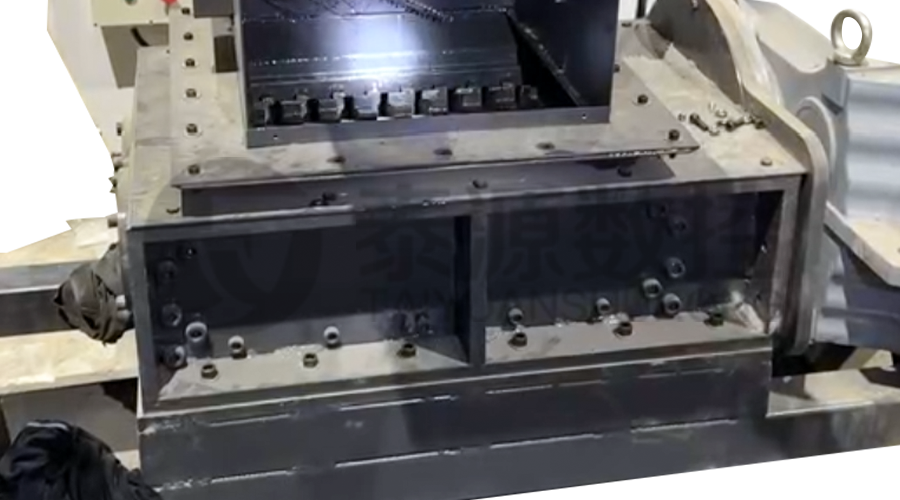 Modulaarinen rautalastumurskain Korkea lujuus murskain sirulle
Terät on valmistettu lujista materiaaleista, ja ne on sijoitettu kohtuullisesti lastunpoistajan ulostuloon murskatakseen rautapalat. Vähennä palautusriskiä ja paranna jätekehyksen käyttöä.
 Sarja: TYSK-HB Puoliautomaattinen kulutuskestävä nauhahitsaaja
Koskee ARNCO 100XT, 200XT, 300XT. Tukee φ1.2-2.0-sydän- tai umpilankapintahitsausta. Voidaan varustaa yksipistoolisuihkuhitsauksella ja kaksipistoolisuihkuhitsauksella kahdella tavalla. Tukee PLC- tai CNC-järjestelmän ohjausta.
