
Muistutustiedot



Sep 04, 2026
Kotelon yhteys, joka epäonnistuu meikin aikana, on harvoin onnettomuus. Se on seurausta ennen kuin päätösstä, jotka on tehty langat koskettavat ensimmäistä kertaa. Kaikille, jotka käyttävät tai ostavat apteerauslaitteita, luotettavin kenttäsuorituskyvyn ennustaja on se, miten kone on rakennettu. Apteerausyksikön valmistusprosessin määrääminen vääntömomentin tarkkuus, toisvuus ja viime kädessä se, suojako yksikkö premium-liitäntöjä vai hyvätaako työtä .
Kiinnitysyksikkö, jota tulee myös kotelon ja letkun kytkentäyksiköksi tai kierrekoneeksi, muodostaa ja katkaisee kierreliitokset kotelosta, letkusta ja poraputkesta. Meikin aikana kehruuaa liitoksen nopeasti yhteen, ja hydraulinen avain käyttää ohjattua vääntömomenttia, joka tulee kierteet tähän liitännälle kokoyn arvoon. Katkaisun aikana sama kone käyttää ohjattua käänteistä vääntömomenttia liitoksen erottamiseksi kierreprofiilia naarmuuntamatta tai arvostamatta.
sana valvottu Se erottaa teollisuuskäyttöön tarkoitetun koneen määräesta jakoavaimesta. Lisävääntömomentti on laskettu arvo, joka kuuluu kierteen geometriaan, kierreyhdisteeseen ja käyttökuormitukseen. Jos kone ei pysty pitämään vääntömomenttia kapealla alueella, liitos voi vuotaa tai epäonnistua pohjareiässä siitä, kuinka hyvä putki on. Tästä tieto valmistusprosessi on niin tiiviisti sidottu operatiiviseen suorituskykyyn. Opiskelu kuinka valmistajat vahvistavat tehon vääntömomentin ilman mekaanista iskua on käytännöllinen tapa vertailla malleja ennen ostamista.
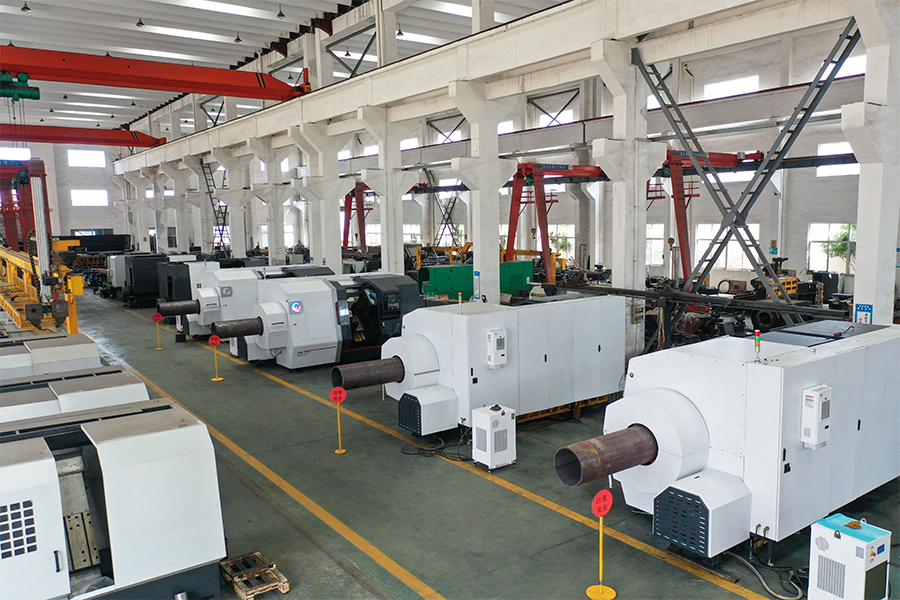
Apteerausyksiköiden valmistus tapahtuu kurinalaisesti, koska lopputulos kuin yhtä paljon kokoonpanon laadusta komponenttien laadusta. Tyypillisessä tehtaassa rakentaminen etenee tässä:
Jokainen vaihe edelliseen. Väärin kohdistettua karan porausta ei voida korjata ohjelmistossa, ja epävakaa hydraulipiirin tuotto epäluotettavia vääntömomentilukemiasta siitä, kuinka tarkkaan anturi on.
Runko kantaa jakoavaimen täydentävä reaktiomomentin. Suurilla koteloliitännöillä yksikkö voi tuottaa kymmeniä tuhansia newtonmetrijä, ja runko poikkeaa hieman kuormituksen alla. Jos taipuma ei ole tasainen, avaimen leuat menettävät kohdistuksen liitosakselin kanssa. Hitsaus on suurin riskin lähde, koska jäännöshitsausjännitys voi arvostää runkoa koneistuksen jälkeen. Vakavat valmistajat keventävät hitsatun rungon, sitten koneen laakeripesät ja asennuspinnat yksi asennuksella, jotta jokaisella kriittisellä akselilla on yksi referenssigeometria.
Momenttijono on mekaaninen reitti hydraulimoottorista liitäntään: vaihteistoon, karaan ja momenttianturiin. Anturin kiinnitys on tärkeämpää kuin useimmat ostajat ymmärtävät. Suora vääntömomenttimittaus mittaa todellisen liittimen kohdistimen momentti, kun taas epäsuorat järjestelmät päättele vääntömomentin hydraulipaineesta ja menettävät tarkkuuden öljyn tiivisteiden sisällä ja lämpötilan muuttuessa. Asennuksen valmistajat tarkistavat vaihteiston, laakerin esijännityksen ja välyksen. Liiallinen välys aiheuttaa vääntömomenttipiikkejä kierteen kosketushetkellä, jolloin kierteen pinta on haavoittuvin.
Avaimen leuat ja kehrä toimiva yhtenäinen järjestelmänä ja puristusvoiman tulee pysyä tasaisena ensimmäisestä estää vuoron viimeiseen. Leuan luistaminen meikin aikana tuottaa lämpöä ja hyväätaa putken pintaa. Painekompenst pumpun säätimet, oikean kokoiset akut karkaistut leukaosat osoittavat, että hydraulijärjestelmä on suunniteltu jatkuvaan pyöräilyyn satunnaisen ja tehokkaan käytön yhteydessä.
Ohjausjärjestelmä muuttaa vääntömomenttikäyrät koneen käytönkseksi. Nykyaikaiset tallentavat liitäntäkohtaisia vääntömomenttiohjelmia ja vähentävät toimenpiteitä vääntömomentin lähestyessä tavoitetta ja kiertävät viimeistä ryömintä määrälla. Kalibrointi on osa valmistusprosessia, ei jälkikäteen. Vääntömomenttianturi on tarkistettava jäljitettävää referenssiä vastaan, ja koneen mukana tulee olla kalibrointitodistus.
Loppukäyttäjät näkevät harvoin hyväksymiskriteerit, jotka apteerausyksikön täytettävä ennen kuin se lähtee tehtaalta. Nämä tavoitteet ovat hyödyllisiä lähtökohta arvioitaessa, mitä valmistaja on valmis takaamaan.
| Parametri | Tyypillinen hyväksyntavoite | Miksi sillä väliä |
|---|---|---|
| Vääntömomentin tarkkuus | ±1 % tai parempi asetusarvosta | Estää liitosten ali- tai ylimuodostumisen |
| Karan reään samankeskisyys | 0,05 mm TIR tai rajoitus | Pidä leuat linjassa liitosakselin kanssa |
| Vääntömomenttianturin kiinnitys | In-line, suora mittaus | Säilyttää tarkkuuden öljyn lämpötilasta ja tiivisteen kulumisesta riippuen |
| Puristusvoiman toistettavuus | ±2 % tai parempi | Estää leuan liukumisen ja pintavaurion |
| Spinnerin määrän säätö | Säädettävä nopeus ryömintätoiminnolla | Välttää iskukuormituksen kierteen kosketuksessa |
| Hydraulinen vuotoluokitus | Ei ulkoista vuotoa nimellispaineella | Takaa pysyvän vääntömomentin ja turvallisen toiminnan |
Nämä arvot ovat hyödyllinen lähtökohta yleismaailmallisten eritelmien osalta, mutta ei kuvaa, miltä kurinalaiset valmistustavoitteet näyttävät. Ne täyttävä yksikkö käsittelee toistuvia valmistus- ja katkaisujaksoja tasaisin tuloksin. Yksikkö, joka ei näy, näkyy kentällä ryöstönä, liitosvuodona ja ennenaikaisena kierteiden kulumisena.
Ennen toimitusta apteerausyksikölle tulee tehdä tehdashyväksyntätestaus, joka kuvastaa todellista työkiertoa. Hydraulijärjestelmä on painetestattu, jakoavain pyöritetään täydellä nimellisvääntömomentilla ja vääntömomentin tarkkuus tarkistetaan useista koko toiminta-alueella. Koska kotelon ja putkien liitännät ovat standardien, kuten API 5CT ja API 5B, alaisia, monien toimittajien on myös osoitettava, että niiden laitteet kestävät standardien vaatimat vääntömomenttiarvot ja kierteet.
Pyydä kalibrointitodistus ja tehtaan vastaanottoraportti, ei pelkkä esite. Kun valmistaja ei pysty dokumentoimaan vääntömomentin jäljitettävyyttä, kentän suorituskyvystä tulee uhkapeliä. Tarkastele asiaa tarkemmin, jos haluat päättää sääntelypuolta API 5CT apteeraussorvin kaikki mukaisuusvaatimukset ennen kuin ennen kuin määrityksiä.
Valmistuksen pikavalintojen seuraukset näkyvät ennustatavissa paikoissa:
Näkyvin merkki hyvästä valmistusprosessista on tylsäennustettavuus: sama vääntömomentti, sama nopeuskäyrä ja sama tulos jokaisella liitännällä.
Valmistusprosessin ymmärtäminen helpottaa oikeiden kysymysten esittämistä ennen ostotilauksen allekirjoittamista:
Varustetasolla käytännöllinen vaihtoehto kotelointi- ja letkutyöskentelyyn on TYSKNKJ-100-sarjan kotelon ja letkun kaatoyksikkö, joka on rakennettu öljykentän putkityöstössä ohjattua meikkiä ja irrotusmomenttia varten.
Täydellisessä kytkentälaitoksessa öljyputken käsittelysorvin kierteitysoperaatiossa ylävirtaan tarvitaan kierteen geometria toleranssin sisällä, ennen kuin apkkausyksikkö näkee liitoksen. Itse koneiden lisäksi älykäs tuotantolinja, joka yhdistää koneistuksen, apteerauksen ja tarkastuksen yhdeksiukseksi, estää pullonkaulaan, jota yksi hyvä kone ei pysty korjaamaan.
Apteerausyksikön valmistusprosessi ei ole osien luettelo; se on sarja ohjattuja päätösä kohdistuksesta, vääntömomentista, kalibroinnista ja todentamisesta. Ostajat, jotka ymmärtävät nämä päätökset, voidaan tehdä eron korkealuokkaisia joita suojavan koneen ja hiljaa toimivatavan koneen välillä. Tämä ero näkyy jokaisessa kierteessä, jokaisessa liitoksessa ja jokaisessa kaivossa, johon se pääsee.
Aiheeseen liittyviä tuotteita
 Malli: TYSK-630T Poraputki, nivel ja kytkentä sorvi
Koneessa on FANUC CNC -järjestelmä, jossa on vakaa käsittelytarkkuudet ja joustavat ohjelmointitoiminnot varmistaakseen, että käsitellyt osat täyttävät tiukat alan standardit. Suuri vääntömomentti ja raskaan kuorman rakenne kestää pitkäaikaista jatkuvaa työtä ja sillä on vahva kestävyys.
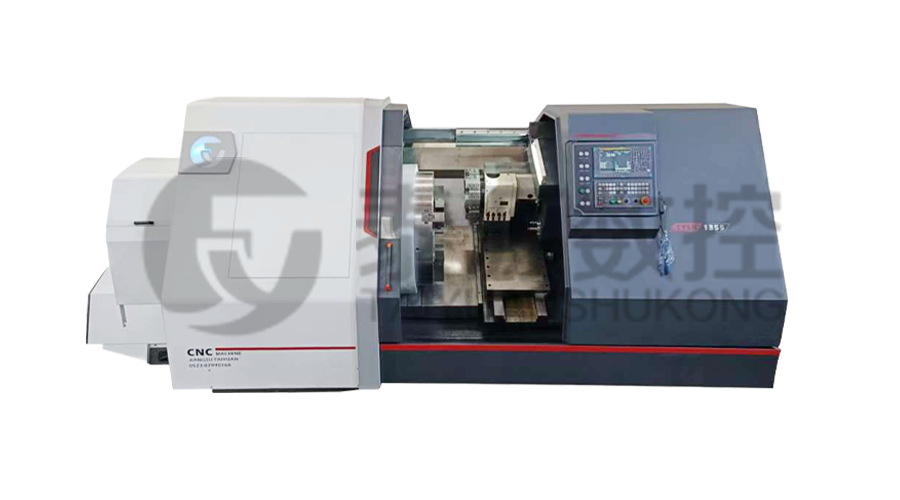 Malli: TYSK-1355 Öljyputken jalostussori
Kone ottaa käyttöön FANUC CNC -järjestelmän, jossa on vakaa käsittelytarkkuudet ja joustavat ohjelmointitoiminnot varmistaakseen, että käsitellyt osat täyttävät tiukat alan standardit. Suuri vääntömomentti ja raskaan kuorman rakenne kestää pitkäaikaista jatkuvaa työtä ja sillä on vahva kestävyys.
 Malli: TYSK-XQJ-550 Keskitaso ja iso ptfe -kalvo skiving Machine
Suunniteltu käsittelemään aihioita, joiden halkaisija on enintään 550 mm ja pituus enintään 1000 mm. Voimme myös räätälöidä käyttäjien tarpeiden mukaan. Ystävällinen muutosnopeus ja paksuus CNC:llä.
 Sarja: TYSK-NKJ Ruuvaa kone/kotelo ja letkun kytkentä
Kone käyttää hydraulimoottoria, mekaanista kelluvaa mekanismia ja reaaliaikaista vääntömomentin tunnistusta, mukautuu materiaalin taipumiseen ja estää materiaalin muodonmuutoksia. Apukoneet on konfiguroitu auttamaan puoliautomaatiossa.
 Pitkät, raskaat materiaaliratkaisut Automaattinen lastaus- ja purkamismekanismi putken kierteelle
Erityinen joustava tukitila voi tehokkaasti vähentää työkappaleen taivutuksen vaikutusta käsittelyyn ja parantaa tuottoa. Tarkkaan yhteensopiva meidän putken kierteityssorvin kanssa.
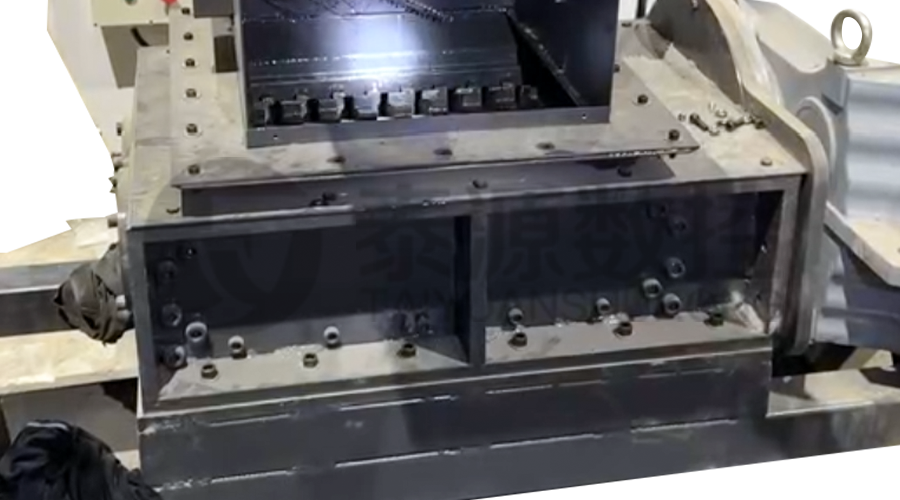 Modulaarinen rautalastumurskain Korkea lujuus murskain sirulle
Terät on valmistettu lujista materiaaleista, ja ne on sijoitettu kohtuullisesti lastunpoistajan ulostuloon murskatakseen rautapalat. Vähennä palautusriskiä ja paranna jätekehyksen käyttöä.
 Sarja: TYSK-HB Puoliautomaattinen kulutuskestävä nauhahitsaaja
Koskee ARNCO 100XT, 200XT, 300XT. Tukee φ1.2-2.0-sydän- tai umpilankapintahitsausta. Voidaan varustaa yksipistoolisuihkuhitsauksella ja kaksipistoolisuihkuhitsauksella kahdella tavalla. Tukee PLC- tai CNC-järjestelmän ohjausta.
